 EN
 AR
 BG
 HR
 CS
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 PT
 RO
 RU
 ES
 TL
 ID
 LV
 LT
 SR
 UK
 VI
 SQ
 TH
 TR
 MS
 MK
 HY
 AZ
 KA
 MN
 KK
 UZ
 KY
تُعد آلة ضغط الألياف الزجاجية عنصراً أساسياً في عملية التشكيل بالضغط للمواد المركبة المدعّمة بالألياف الزجاجية (FRP)، وهي عملية تُستخدم على نطاق واسع في إنتاج مكونات متينة وخفيفة الوزن عبر مختلف الصناعات. ويكتسب فهم ماكينة ضغط الألياف الزجاجية عملية تشغيل الآلة أهميةً كبرى لمدراء المشتريات والمهندسين ومدراء المنتجات الذين يحتاجون إلى اتخاذ قرارات مستنيرة بشأن المعدات التي تلبي متطلبات إنتاجهم الخاصة. وستتناول هذه المقالة العوامل الرئيسية الواجب أخذها في الاعتبار عند اختيار آلة ضغط الألياف الزجاجية، وتقييم جودتها، ومعالجة المشكلات الشائعة في عملية تشكيل المواد المركبة المدعّمة بالألياف الزجاجية، فضلاً عن عوامل التركيب والتكاليف التي ينبغي مراعاتها.
كيف تختار آلة ضغط الألياف الزجاجية المناسبة لاحتياجاتك؟
يُعتبر اختيار آلة ضغط الألياف الزجاجية المناسبة قراراً محورياً يؤثر مباشرةً في كفاءة الإنتاج وجودة المنتج. وينبغي أخذ العوامل التالية في الاعتبار:
القدرة الإنتاجية قيّم متطلبات حجم الإنتاج لديك. وتتوفر الآلات بمقاسات وسعة مختلفة، لذا يجب تحديد أقصى حمل وأقصر أوقات الدورة التي يتطلبها مشروعك.
المواصفات ابحث عن آلات تتيح إمكانية ضبط إعدادات الضغط لتتناسب مع مختلف المواد والسمك. وستساعدك معرفة المتطلبات المحددة لمكونات الألياف الزجاجية المقواة (FRP) في اختيار آلة تمتلك المواصفات المناسبة.
التوافق المادي تأكد من توافق آلة الضغط مع أنواع الراتنجات ومواد الألياف الزجاجية التي تنوي استخدامها. ويُعد هذا التوافق أمراً جوهرياً لتحقيق أفضل النتائج في عملية التشكيل.
خيارات التخصيص يقدّم بعض المصنّعين ميزات قابلة للتخصيص مصممة خصيصاً لتطبيقات معينة. وقد تشمل هذه الميزات تعديلات لاستيعاب قوالب محددة أو تحسين ميزات التشغيل الآلي.
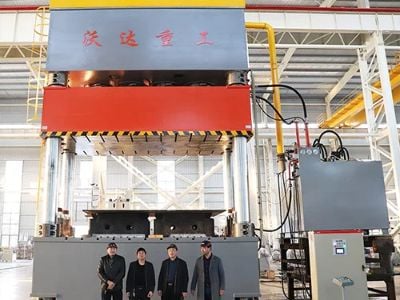
خبرة المورّد اختر مورِّدين يتمتعون بخبرة راسخة في التصنيع. ماكينة الضغط الهيدروليكي 500 طن فالشركات ذات الخبرة المثبتة، مثل شركة شاندونغ وودا للآلات الثقيلة (Shandong Woda Heavy Machinery)، يمكنها تقديم رؤى داعمة وقيّمة طوال عملية الشراء.
تقييم جودة آلات الضغط المصنوعة من الألياف الزجاجية في الإنتاج
يُعد تقييم الجودة أمراً محورياً لضمان مطابقة آلة الضغط المصنوعة من الألياف الزجاجية لمعايير إنتاجك. وفيما يلي أبرز الجوانب التي ينبغي أخذها في الاعتبار:
جودة التصنيع فحص المواد المستخدمة في تصنيع الآلة: فاستخدام إطارات من الفولاذ عالي الجودة أو السبائك يعزّز المتانة والاستقرار أثناء التشغيل.
الشهادات التحقق من امتثال الآلة للمعايير الصناعية، مثل شهادات ISO9001 وCE: فهذه الشهادات تدلّ على الالتزام بمتطلبات إدارة الجودة والسلامة.
اختبار الأداء طلب بيانات الأداء من المورد، بما في ذلك نتائج الاختبارات المتعلقة باستمرار الضغط وأوقات الدورة: وهذه المعلومات تساعدك في تقييم مدى موثوقية الكفاءة التشغيلية للآلة.
آراء العملاء البحث عن التقييمات والشهادات من مستخدمين آخرين لتقييم درجة رضاهم عن أداء الآلة وخدمات الدعم المقدمة من المورد.
متطلبات الصيانة فهم بروتوكولات الصيانة اللازمة للحفاظ على تشغيل الآلة بسلاسة. ويمكن أن تقلل الآلات التي تتطلب إجراءات صيانة أبسط من وقت التوقف عن العمل والتكاليف التشغيلية الإجمالية.
المشاكل الشائعة في صب الألياف الزجاجية بالضغط وحلولها
ورغم فعالية آلات الضغط بالألياف الزجاجية، فقد تظهر مشاكل شائعة أثناء عملية الصب بالضغط للألياف الزجاجية المدعّمة (FRP). وفيما يلي بعض التحديات وحلولها:
توزيع غير متساوٍ للضغط عدم انتظام الضغط قد يؤدي إلى عيوب في القطع المصبوبة. وللتخفيف من هذه المشكلة، تأكَّد من محاذاة القالب بشكلٍ صحيح، وفكّر في استثمار آلات تمتلك ميزات متقدمة لتوزيع الضغط.
عدم التوافق بين المواد استخدام راتنج أو ألياف زجاجية غير مناسبة قد يؤدي إلى التصاق ضعيف. وعليك دائمًا التحقق من توافق المواد مع مواصفات الآلة والتطبيق المقصود منها.
مشاكل التحكم في درجة الحرارة الحفاظ على درجات حرارة ثابتة أمرٌ بالغ الأهمية لتحقيق أفضل عملية بلمرة. وينبغي تطبيق أنظمة لمراقبة درجة الحرارة واختيار آلات مزودة بعناصر تسخين موثوقة لتفادي ارتفاع الحرارة أو انخفاضها عن الحد الأمثل أثناء البلمرة.
العيوب في المنتجات النهائية تشمل العيوب الشائعة الفقاعات أو الفراغات أو العيوب السطحية. قم بإجراء فحوصات جودة منتظمة أثناء الإنتاج وقم بتعديل المعايير استنادًا إلى البيانات الفورية لتقليل هذه المشكلات.
توقف الماكينة يمكن أن تؤثر أوقات التوقف عن العمل تأثيرًا كبيرًا على الإنتاجية. وضّح جدول صيانة وقائية لمعالجة التآكل المحتمل وضمان بقاء الجهاز في أفضل حالة تشغيلية.
إرشادات تركيب جهاز الضغط الليفي الزجاجي الخاص بك
يُعد التركيب الصحيح لجهاز الضغط الليفي الزجاجي الخاص بك أمرًا بالغ الأهمية لتعظيم أدائه وطول عمره الافتراضي. اتبع هذه الإرشادات:
تحضير الموقع تأكد من أن موقع التركيب يتوافق مع متطلبات الجهاز، بما في ذلك المساحة الكافية، وطاقة التغذية، والتبريد. ويمكن أن يساهم مكان العمل النظيف والمنظم في تسهيل التشغيل بكفاءة.
التوفيق والمعايرة أثناء التركيب، تأكد من أن الجهاز مستوٍ ومُحاذاً بدقة. ويجب إجراء المعايرة وفقًا لمواصفات الشركة المصنِّعة لضمان دقة إعدادات الضغط ودرجة الحرارة.
بروتوكولات السلامة الالتزام بجميع بروتوكولات السلامة التي حددتها الشركة المصنعة. ويشمل ذلك تركيب أجهزة الحماية وضمان تدريب المشغلين على إجراءات التشغيل الآمنة.
الاختبار الأولي بعد التركيب، قم باختبار أولي للآلة للتحقق من عملها. شغّل عدة دورات باستخدام المواد المقصودة لضمان أن كل شيء يعمل كما هو متوقع قبل البدء بالإنتاج الكامل.
الوثائق احفظ سجلاً تفصيليًّا لعملية التركيب وأي تعديلات تم إدخالها. ستكون هذه الوثائق مفيدة جدًّا في عمليات الصيانة المستقبلية وتشخيص الأعطال.
عوامل التكلفة التي يجب أخذها في الاعتبار عند توريد آلات الضغط الليفية الزجاجية
عند توريد آلات الضغط الليفية الزجاجية، تدخل عدة عوامل تتعلق بالتكلفة في الحسبان:
سعر الشراء الأولي قيّم التكلفة الأولية للآلة. وعلى الرغم من أن الأسعار المنخفضة قد تكون جذّابة، فكر في القيمة طويلة الأمد، بما في ذلك المتانة والكفاءة.
تكاليف التشغيل قدّر استهلاك الآلة للطاقة واحتياجاتها من الصيانة. فالآلات ذات الكفاءة التشغيلية الأعلى يمكن أن تؤدي إلى وفورات كبيرة على المدى الطويل.
تكاليف التخصيص إذا كنت بحاجة إلى ميزات محددة أو تعديلات، فخذ في الاعتبار التكاليف الإضافية المرتبطة بالتخصيص. وستساعد المواصفات التفصيلية في الحصول على عروض أسعار دقيقة.
الشحن والتركيب اشمل تكاليف الشحن ورسوم التركيب المحتملة في ميزانيتك. وتأكد من أن المورِّد يوفِّر دعماً شاملاً أثناء عملية التركيب.
عائد الاستثمار (ROI) حلِّل العائد المحتمل على الاستثمار (ROI) استناداً إلى احتياجات إنتاجك وقدرات الآلة. فقد توفر آلة ذات جودة أعلى عائداً أفضل على الاستثمار من خلال زيادة الإنتاجية وخفض معدلات العيوب.
من خلال فهم هذه المكونات الرئيسية المتعلقة بـ ماكينة الضغط الهيدروليكي عملية التشغيل لقالَب الضغط المصنوع من الألياف الزجاجية (FRP)، يمكن للمشترين اتخاذ قرارات مستنيرة تتماشى مع أهدافهم التشغيلية ومتطلباتهم.